

Прибыль производственного предприятия напрямую зависит от объемов выпуска, себестоимости и времени простоя оборудования. При мелкосерийном производстве перенастройка станков под новый продукт съедает значительную часть рабочего времени. Этот простой ведет к прямым финансовым потерям. Сократить время переналадки помогает метод бережливого производства SMED.
Разберем, как работает система быстрой переналадки оборудования, в чем ее выгоды для бизнеса и как правильно внедрить этот алгоритм на практике.
- Что такое SMED
- Преимущества SMED перед обычной переналадкой
- Основные принципы SMED
- Пошаговый план внедрения SMED
- Инструменты и техники для внедрения SMED
- Экономический эффект и метрики SMED
- Распространенные ошибки при внедрении SMED
- Связь с другими методологиями
- Коротко о главном
Что такое SMED
Метод быстрой переналадки (SMED, от англ. Single-Minute Exchange of Die) — это система сокращения времени переоснастки оборудования и быстрого перехода от производства одной продукции к другой. Single-Minute означает «однозначное число минут» (менее 10). Цель SMED — радикально сократить текущее время простоя.
Концепцию разработал японский инженер Сигэо Синго в конце 1950-х годов. В своей книге «A Revolution in Manufacturing: The SMED System» он закрепил строгое определение границ времени переналадки и описал классический кейс завода Toyota: время смены штампов на 1000-тонном прессе сократили с 4 часов до 3 минут.
Подход оптимален для предприятий с широким ассортиментом или мелкосерийным выпуском. Он повышает гибкость процессов и позволяет оперативно реагировать на спрос. Практикуется в рамках концепции бережливого производства (Lean), которая направлена на устранение потерь и снижение издержек.
Метод SMED и философия Lean взаимодополняют друг друга, выступая инструментами для повышения конкурентоспособности бизнеса.

Преимущества SMED перед обычной переналадкой
| Параметр | Метод быстрой переналадки (SMED) | Обычная переналадка |
|---|---|---|
|
Время переналадки |
Сокращается до однозначного числа минут (менее 10) |
Занимает от 30 минут до нескольких часов или дней |
|
Гибкость производства |
Быстрая перенастройка на другие модели, рентабельный выпуск мелких партий |
Сложный процесс, экономически невыгодно работать с мелкими партиями |
|
Затраты на простои |
Минимальные за счет резкого сокращения времени остановки |
Высокие финансовые потери из-за длительного простоя линии |
|
Подготовка персонала |
Требует системного обучения и вовлечения операторов |
Обучению сотрудников уделяется минимум внимания |
|
Используемые инструменты |
Стандартизированный крепёж (один ключ), быстроразъёмные соединения, тележка переналадки, чек-листы |
Процессы не структурированы, выполняются хаотично |
|
Участие персонала |
Высокий уровень инициативы, сотрудники вовлечены в оптимизацию |
Низкая мотивация, работа строго по указаниям сверху |
|
Управление запасами |
Снижение объема незавершенного производства (WIP), отсутствие лишних запасов |
Избыточные складские запасы из-за нестабильности процессов |
|
Качество продукции |
Стабильно высокое за счет стандартизации шагов |
Нестабильное из-за неотлаженности ручных операций |
|
Внедрение изменений |
Система адаптирована к непрерывным улучшениям |
Сложно внедрять новое, персонал сопротивляется |
|
Количество брака |
Строгий контроль первой годной детали минимизирует сбои и процент брака |
Редкие переналадки снижают контроль, повышая риск массового брака |


Основные принципы SMED
Анализируя работу производственных линий, Сигэо Синго определил, что все действия при переналадке делятся на две категории:
- Внутренние.
- Внешние.
Внутренние процессы требуют полной остановки оборудования. Именно они формируют время простоя и генерируют убытки. Например, заменить тяжелую пресс-форму без отключения станка невозможно.
Внешние процессы выполняются параллельно с работой оборудования. Это этап подготовки: подбор крепежа, доставка деталей, настройка инструмента. Вынос этих действий за рамки простоя радикально экономит время.
| Тип | Условие выполнения | Цель по SMED | Пример на производстве | Пример в IT |
|---|---|---|---|---|
| Внутренние | Только при остановке оборудования | Сократить и упростить | Снятие/установка оснастки, подключение узлов | Переключение БД в режиме обслуживания |
| Внешние | До остановки или после запуска | Максимально вынести за пределы простоя | Подготовка инструмента и крепежа, предварительная сборка узлов | Предсборка артефактов, автотесты до деплоя |
На базе этого разделения сформулированы 8 принципов оптимизации:
- Отделение внутренних операций от внешних. Четкая классификация действий. Внешние задачи выполняются без остановки линии.
- Перевод максимального количества действий во внешние. Критическая оценка каждого шага. Подготовка инвентаря, сборка модулей и прогрев инструмента должны происходить до отключения станка.
- Стандартизация функций. Внедрение жестких регламентов и чек-листов. Единообразие действий исключает ошибки и ускоряет работу операторов.
- Упрощение крепежа. Отказ от болтов, требующих многократного поворота. Используйте защелки, зажимы, пружины, быстросменные патроны и модульные плиты. Для станков с ЧПУ применяют датчики нулевой точки.
- Использование промежуточных приспособлений. Применение дублирующей оснастки и шаблонов. Это позволяет заранее откалибровать узлы и мгновенно установить их на станок.
- Параллельные операции. Синхронная работа нескольких специалистов. Задачи распределяются так, чтобы исключить лишние перемещения вокруг оборудования.
- Устранение корректировок. Исключение долгой подгонки деталей после запуска. Точное позиционирование достигается за счет направляющих, упоров и фиксированных позиций.
- Механизация. Внедрение автоматических систем фиксации и подачи. Использовать строго после исчерпания организационных улучшений.
Пошаговый план внедрения SMED
Внедрение системы требует оцифровки текущих показателей и вовлечения всей команды. Разберем алгоритм действий.
Шаг 1. Наблюдение и анализ текущих процессов
Задача — зафиксировать реальные временные затраты. Фиксируйте время переналадки как интервал от последнего годного изделия предыдущей партии до первого годного изделия следующей партии.
Используйте видеофиксацию и хронометраж. Анализ должен ответить на вопросы:
- какой этап занимает максимум времени;
- каковы истинные причины задержек;
- где возникают лишние перемещения.
Обязательно собирайте обратную связь от операторов линии — они видят узкие места на практике.
Шаг 2. Выделение внутренних и внешних операций
Составьте полный реестр действий. Отметьте, какие шаги требуют жесткой остановки (внутренние), а какие можно выполнить фоном (внешние). Поиск инструментов и транспортировка оснастки всегда должны быть внешними операциями.
Шаг 3. Преобразование внутренних операций во внешние
Перенесите максимум задач за пределы простоя. Подготовьте тележки переналадки с нужным комплектом ключей, используйте универсальную оснастку, проводите предварительную сборку узлов до остановки конвейера.
Шаг 4. Оптимизация всех операций
Оставшиеся внутренние шаги необходимо ускорить. Применяются три вектора улучшений:
- Упрощение (замена крепежа на быстроразъемный).
- Стандартизация (внедрение чек-листов).
- Параллельное выполнение (работа в две руки).
Для визуализации задач используйте Kanban-доски, а для организации рабочего пространства — систему 5S.
Шаг 5. Создание документации и обучение персонала
Ключевой фактор успеха SMED — люди. Новые алгоритмы необходимо задокументировать в виде наглядных инструкций. Сотрудники должны четко понимать:
- новые стандарты работы;
- последовательность шагов;
- схему параллельных действий;
- кто и за что несет ответственность.
Проводите практические воркшопы. Регулярные рабочие собрания помогут выявить недочеты новых стандартов и оперативно их скорректировать.
Инструменты и техники для внедрения SMED
Для аудита и перестройки процессов применяются специализированные аналитические инструменты.
Диаграмма спагетти
Визуализирует траектории перемещения сотрудников и материалов. Позволяет отследить лишние шаги (например, походы за ключом в другой конец цеха) и неоптимальное расположение оснастки.
Диаграмма выявляет:
- избыточные перемещения;
- ошибки в эргономике рабочего места;
- точки скопления персонала.
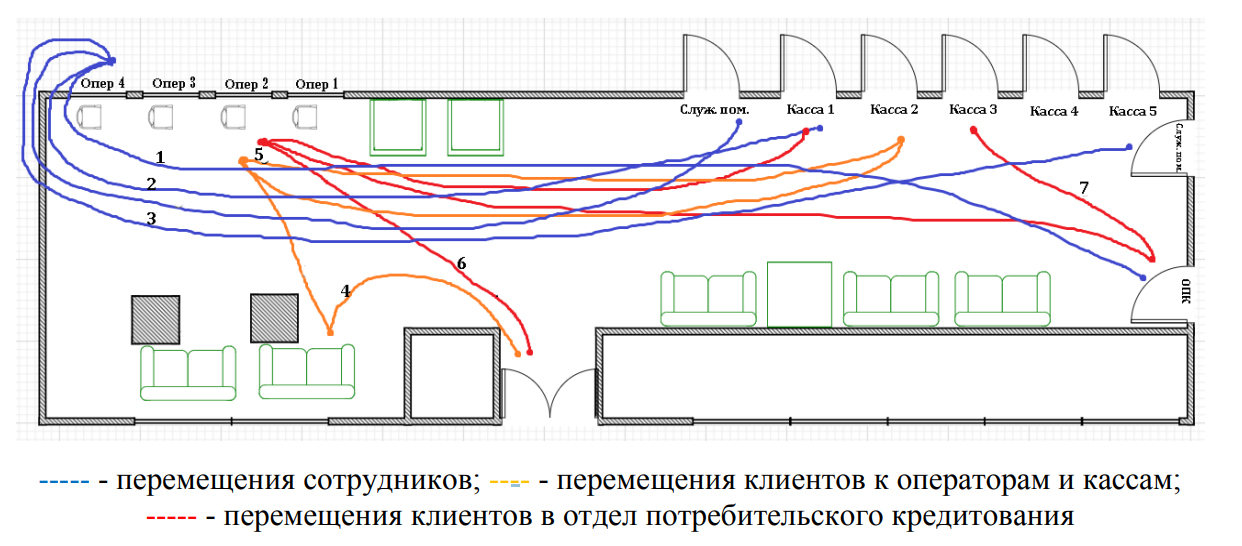
Инструмент применяется на этапе наблюдения для классификации операций.
Видеозапись процессов
Объективный метод хронометража. Видео подсвечивает дублирующие действия и микропростои, которые незаметны при обычном наблюдении. Записи служат базой для мозговых штурмов рабочей группы и отличным материалом для обучения новичков.
Анализ временных затрат
Оцифровка каждого движения оператора. Позволяет найти критические этапы, требующие механизации, и рассчитать целесообразность инвестиций в новую оснастку.
Методология 5S
Система рационализации рабочего пространства, включающая 5 шагов:
- Сортировка (удаление лишнего).
- Систематизация (свой инструмент на своем месте).
- Уборка (поддержание чистоты).
- Стандартизация (закрепление правил).
- Совершенствование (дисциплина).
Внедрение 5S исключает потерю времени на поиск нужного ключа или детали.

Экономический эффект и метрики SMED
Измеряйте результат в конкретных бизнес-показателях. Длительные переналадки вынуждают выпускать продукцию большими партиями, что замораживает капитал на складах. SMED разрывает эту цепочку.
- OEE (общая эффективность оборудования): растет за счет снижения простоев. Зафиксируйте базовый OEE до старта проекта и установите целевой.
- WIP (незавершенное производство): снижается при переходе к малым партиям без потери рентабельности.
- Размер партии: появляется возможность экономично выпускать короткие серии под конкретный заказ.
- Lead time / Time-to-market: ускоряется реакция на запросы рынка.
- Качество: контролируйте выход «первой годной детали» и количество корректировок.
Как считать финансовый эффект:
Экономия времени = Количество переналадок × (Текущее время − Целевое время).
Экономия денег = Экономия времени × Стоимость минуты простоя линии.
Распространенные ошибки при внедрении SMED
- Непонимание концепции. Если команда не видит ценности в изменениях, проект столкнется с саботажем.
- Слабая подготовка сотрудников. Отсутствие тренировок ведет к ошибкам и поломкам при переходе на новые стандарты.
- Игнорирование аудита. Попытка внедрить быстрый крепеж без анализа реальных причин простоя не даст эффекта.
- Отсутствие документации. Без жестких чек-листов операторы быстро вернутся к старым привычкам.
- Дефицит инструментов. Нехватка тележек переналадки или дублирующей оснастки сводит на нет всю подготовку.
- Фокус исключительно на скорости. Погоня за минутами любой ценой недопустима. Пробные запуски и проверка качества (визуальный, измерительный, статистический контроль) занимают до 50% времени переналадки. Безопасность и контроль первой годной детали — обязательны.
Связь с другими методологиями
SMED интегрируется с другими инструментами Lean-менеджмента, формируя комплексную производственную систему.
Кайдзен
Сокращение времени переоснастки — классический пример Кайдзен-инициативы. Это непрерывный процесс улучшений, где операторы сами предлагают идеи по оптимизации крепежа или эргономики.
Канбан
Канбан управляет потоком задач. SMED обеспечивает техническую возможность этого потока, позволяя быстро переключать станки под требования карточек Канбан.
Изменение спроса требует гибкости: вместо одной крупной партии в смену предприятие должно уметь выпускать несколько мелких серий с минимальными потерями времени на переключения.
TPM (Total Productive Maintenance)
TPM нацелен на обслуживание оборудования силами операторов для исключения поломок. SMED дополняет TPM: стандартизированная переналадка снижает износ узлов и предотвращает аварии из-за неправильной сборки.
SMED в DevOps и CI/CD: к нулевому простою
Принципы быстрой переналадки активно применяются в IT-индустрии. Релиз выступает аналогом переналадки, а недоступность сервиса — аналогом простоя станка.
- Перевод внутренних операций во внешние: подходы Blue-Green deployment и Canary-релизы позволяют разворачивать новые версии параллельно, сводя простой к нулю.
- Предварительная подготовка: сборка артефактов и прогон автотестов выполняются строго до переключения пользовательского трафика.
- Стандартизация и IaC: концепция «инфраструктура как код» (Infrastructure as Code) и шаблоны окружений заменяют ручную настройку серверов.
- Параллельные операции: две среды работают синхронно, обеспечивая бесшовный переход.
- Цель: Zero Downtime — выпуск «первого годного релиза» без остановки бизнес-процессов.
Коротко о главном
- SMED радикально сокращает время простоя оборудования, напрямую увеличивая прибыль и снижая операционные издержки.
- Метод повышает гибкость бизнеса: компания может рентабельно выпускать продукцию мелкими партиями, быстро реагируя на запросы рынка.
- Основа алгоритма — перевод максимального числа операций из внутренних (при остановленном станке) во внешние (выполняемые фоном).
- Эффективность изменений измеряется через рост OEE, снижение WIP и сокращение Lead time.
- Успех внедрения зависит от стандартизации процессов, использования быстроразъемного крепежа и вовлеченности персонала.

.png)
.png)



Комментарии (6)
Оставить комментарий